
5s
+1
Submission successful!

|
| Markenbezeichnung: | DLX |
| Modellnummer: | 1J22 |
| Mindestbestellmenge: | 5 kg |
| Zahlungsbedingungen: | L/C, D/A, D/P, T/T, VTB |
| Lieferfähigkeit: | 1200 Tonnen pro Monat |
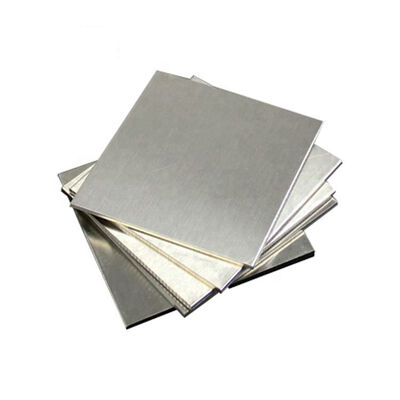
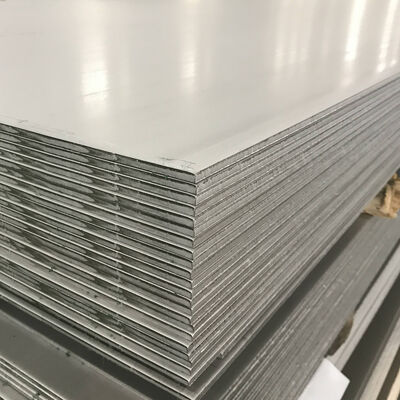
Entwickelt für hochleistungsfähige magnetostriktive Wandlerkerne, elektrische Flugzeugmaschinen und empfindliche elektromagnetische Aktuatoren, liefern unsere präzisionsgefertigten 1J22 (Hiperco 50) Eisen-Kobalt-Weichmagnetbleche eine ultrahohe Sättigungsinduktion (2,4T), eine überlegene magnetostriktive Reaktion und enge Dickentoleranzen.

Hochleistungs-Ultraschallreinigungsgeräte, Sonaranlagen und Präzisions-Mikroverdrängungsaktuatoren erfordern Kernmaterialien, die in der Lage sind, maximale elektromechanische Energieumwandlung unter intensiven Magnetfeldern zu leisten. Das Präzisions-Eisen-Kobalt-Magnetlegierungsblech 1J22 Hiperco 50 erfüllt diese kritischen technischen Anforderungen, indem es etwa 50 % Kobalt mit hochreinem Eisen und Vanadium zur Kornverfeinerung kombiniert, was eine überlegene magnetostriktive Dehnung (λs ≈ 60–80×10⁻⁶) und eine hohe magnetische Sättigungsinduktion gewährleistet.
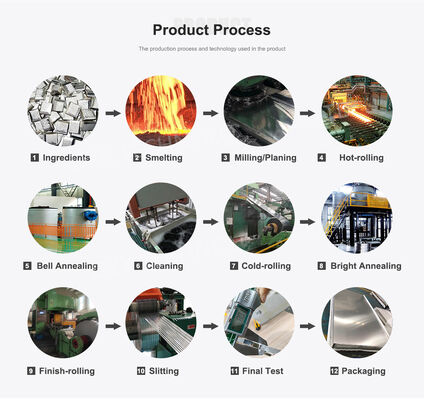
Hergestellt durch fortschrittliches Vakuuminduktionsschmelzen (VIM), Elektroschlackeumschmelzen (ESR) und mehrwalziges Präzisionskaltwalzen, zeichnet sich unser Präzisions-Eisen-Kobalt-Magnetlegierungsblech 1J22 Hiperco 50 durch ultra-saubere Korngrenzen, minimale nichtmetallische Einschlüsse und eine gleichmäßige kristallographische Textur aus. Enge Dickentoleranzen und spannungsgesteuertes Längsteilen garantieren null Mikrorisse und hohe Maßhaltigkeit bei Präzisionsstanz-, Laserschneid- und laminierten Kernstapelprozessen.
| Parameter | Standardwert / Spezifikationsbereich |
|---|---|
| Materialgüte | 1J22 / Hiperco 50 / FeCo50V2 / Vacoflux 50 |
| Chemische Zusammensetzung (Gew.-%) | Co: 49,0 - 51,0 %, V: 0,80 - 1,80 %, Mn: <= 0,30 %, Si: <= 0,30 %, C: <= 0,04 %, Fe: Rest |
| Dickenbereich | 0,05 mm bis 3,50 mm (kundenspezifisches kaltgewalztes Blech, Band und Band) |
| Breitenbereich | 10 mm bis 300 mm (Präzisionsschneidetoleranzen bis +/- 0,05 mm) |
| Lieferzustand | Kaltgewalzt (harter Zustand für Stanzen) oder geglüht |
| Oberflächenbeschaffenheit | Blankgeglüht, gebeizt oder kundenspezifische interlamare isolierende Beschichtung |
| Sättigungsinduktion (Bs) | 2,35 T bis 2,40 T (typisch 2,40 T nach magnetischer Wärmebehandlung) |
| Maximale magnetische Permeabilität (μm) | >= 5,0 mH/m (>= 40.000) |
| Koerzitivfeldstärke (Hc) | <= 40 A/m |
| Sättigungsmagnetostriktion (λs) | (60 - 80) x 10⁻⁶ |
| Curie-Temperatur | 930°C bis 950°C |
| Dichte | 8,20 g/cm³ |
| Elektrischer Widerstand | 0,40 Ωm bei 20°C |
| Härtebereich im geglühten Zustand | 190 - 230 HV |
Mit einer Sättigungsflussdichte von 2,4 Tesla – der höchsten aller kommerziellen Weichmagnetlegierungen – ermöglicht dieses Material den Ingenieurteams, das Kernvolumen und das Gesamtgewicht im Vergleich zu herkömmlichem Siliziumstahl oder Nickel-Eisen-Permalloy in Flugzeuggeneratoren, kompakten Motoren und Hochfluss-Transformatorbaugruppen um bis zu 30 % zu reduzieren.
Mit einem außergewöhnlich starken positiven Sättigungsmagnetostriktionskoeffizienten erzeugt das Präzisionsblech 1J22 Hiperco 50 bei Magnetisierung eine starke mechanische Längung. Dieser hohe elektromechanische Kopplungsfaktor gewährleistet maximale akustische Energieabstrahlung und hohe akustische Ausgangseffizienz in Unterwasser-Sonar-Sendern und industriellen Ultraschallwandlern.
Mit einer Curie-Temperatur von über 930°C behält die Legierung 1J22 auch unter extremen Hochtemperatur-Arbeitsbedingungen eine hohe magnetische Flusskapazität und eine stabile Permeabilität bei, was Leistungsabfall oder thermische Drift in Luft- und Raumfahrt-Antriebssystemen verhindert.
Die verfeinerte Vanadiumzugabe und kontrollierte Kaltreduktionspläne optimieren die Beweglichkeit der magnetischen Domänenwände und verhindern das Kornwachstum während der abschließenden magnetischen Wärmebehandlung. Diese metallurgische Kontrolle reduziert signifikant die Hystereseverluste und minimiert die Wirbelstromerwärmung bei Wechselstromfeldoperationen im mittleren bis hohen Frequenzbereich.
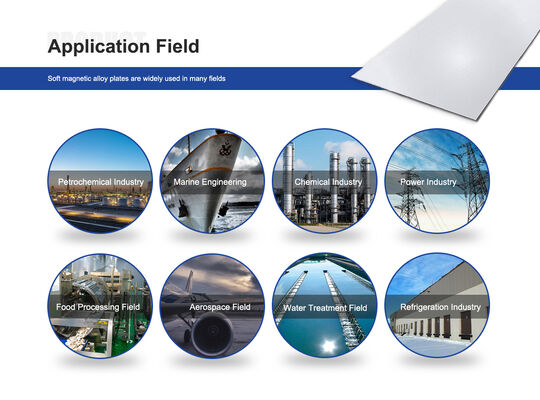
Dient als entscheidendes magnetostriktives Antriebselement in Hochintensiv-Ultraschallschweißgeräten, industriellen Reinigungs wandlern, Sonarsendern, akustischen Echolotsystemen und Präzisions-Mikropositionierungsaktuatoren.
Eingesetzt in Hochleistungs-Flugzeug-Startergeneratoren, Hilfsaggregaten (APU), Radar-Magnetkomponenten und speziellen leichten Elektromotorstator- und Rotorwicklungen.
Verwendet in schnell wirkenden Magnetventilen, Common-Rail-Diesel-Injektoraktuatoren, Präzisions-Optik-Shutter-Antrieben und strahllenkenden elektromagnetischen Ablenksystemen, die eine Reaktionszeit im Millisekundenbereich erfordern.
Entwickelt für ultrahohe Magnetfeldabschirmungsboxen, Fokussierpolstücke für medizinische Magnetresonanztomographie und Teilchenbeschleuniger-Strahlführungskomponenten, bei denen Standardabschirmlegierungen leicht in Sättigung geraten.
DLX betreibt eine durchgängige metallurgische Produktionskette, die Vakuuminduktionsschmelzen (VIM), Elektroschlackeumschmelzen (ESR), präzises Mehrwalzen-Kaltwalzen und automatische Bandspannung umfasst. Diese umfassende Verarbeitung gewährleistet extrem niedrige Gehalte an interstitiellen Gasen (C, S, P <= 0,02 %), außergewöhnliche Schmelzreinheit und strenge chemische Gleichmäßigkeit über jede Charge.
Ausgestattet mit hochpräzisen CNC-Schneid- und Progressivstanzanlagen liefert DLX kontinuierliche kaltgewalzte Bänder, kundenspezifisch gestanzte Lamellenprofile und Hochtemperatur-Interlamellar-Oxid-/anorganische Isolationsbeschichtungen, die nach CAD-Zeichnungen für die sofortige Kernmontage angepasst sind.
Mit einer einheitlichen Produktionskapazität von 1.200 Tonnen pro Monat über spezialisierte Hochtemperatur- und Präzisions-Weichmagnetlegierungslinien unterstützt DLX flexible Mindestbestellmengen für Pilotprototypen sowie stabile Volumenlieferungen für globale Tier-One-Elektronik- und Luftfahrtzulieferer.
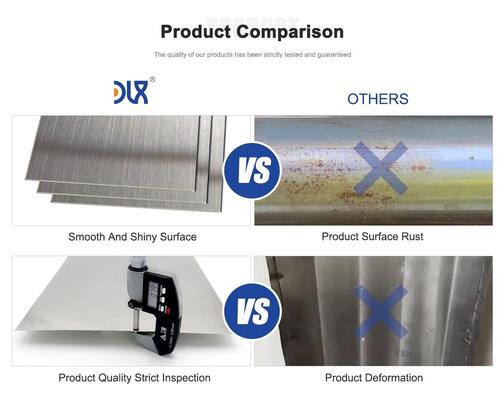
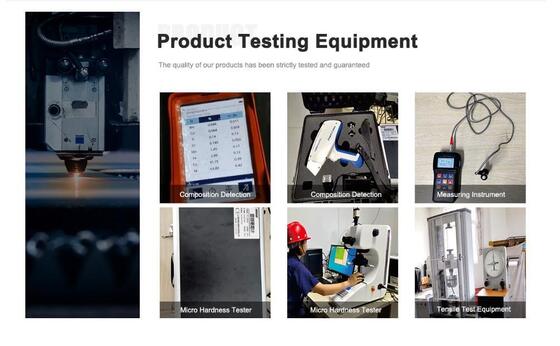
Jede Produktionscharge wird rigoros auf chemische Zusammensetzung mittels Direktablesespektrometrie, dimensionsbezogene Mikrotoleranzen mittels Lasermessgeräten und magnetische Parameter (Bs, Hc, μm) mittels Closed-Circuit-Hysteresegraph-Tests geprüft. Wir bieten detaillierte magnetische Wärmebehandlungsprofile (Trockenwasserstoff-/Vakuumprotokolle), um sicherzustellen, dass die Kunden die optimalen Zielparameter erreichen.
Kaltgewalztes 1J22 Blech weist hohe interne Gitterspannungen und eine hohe Härte auf, was zu einer niedrigen Anfangspermeabilität und einer erhöhten Koerzitivfeldstärke führt. Die abschließende Wärmebehandlung in einer trockenen Wasserstoff- oder Hochvakuumumgebung bei 820°C–860°C baut die Kaltverarbeitungsspannungen ab, fördert ein kontrolliertes Kornwachstum und erreicht die für die Minimierung der Koerzitivfeldstärke (Hc) erforderliche atomare Ordnung, um die volle Sättigungsinduktion von 2,4T zu erschließen.
Während 1J79 (80 % Ni Permalloy) bei extrem schwachen Magnetfeldern eine höhere Anfangspermeabilität bietet, ist seine Sättigungsinduktion auf etwa 0,75T–0,80T begrenzt. 1J22 bietet die dreifache Flusskapazität (2,4T) und eine viel höhere magnetostriktive Dehnung, was es zur einzig praktikablen Wahl für Kerne mit hoher Leistungsdichte, kompakte Statorwicklungen und aktive Wandlertreiber macht.
Durch präzises Mehrwalzen-Kaltwalzen und automatische kontinuierliche Dickeninspektion hält DLX Dickentoleranzen von +/- 0,003 mm bis +/- 0,005 mm bei dünnen Dicken (0,05 mm bis 0,50 mm) ein, was konsistente Kernstapelfaktoren und eine gleichmäßige Flussverteilung in laminierten Stapeln garantiert.
Ja. DLX bietet kundenspezifische Präzisions-Laserschneid-, Mikrostanz- und Entgratungsdienste auf Basis von Kunden-CAD/technischen Zeichnungen an, einschließlich Oberflächenoxidation oder spezieller anorganischer Isolationsbeschichtungen, die nachfolgende magnetische Wärmebehandlungen überstehen können.
Längsgeschnittene Bänder und Bleche werden mit neutralen rostschützenden Mitteln behandelt, mit Schutzpapier dazwischen, in feuchtigkeitsabsorbierendem Trockenmittel vakuumversiegelt in strapazierfähigen Folienbarrierebeuteln und in verstärkte Sperrholzkisten für den Export verpackt, um Transportschwingungen, physikalische Verformungen und Feuchtigkeitsexposition zu verhindern.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski